镜头膜贴合工艺演进:从边缘防护到全包覆盖的技术路线
手机后置摄像头模组的凸起程度,直接决定了镜头防护方案的技术难度。从早期仅覆盖镜片边缘的环形贴膜,到如今一体成型的全包覆方案,镜头膜的贴合工艺在近三年经历了显著迭代。这背后既有手机手机壳结构变化带来的倒逼,也有光学级胶粘剂与CNC精雕工艺成熟度的支撑。
边缘防护阶段:环形膜的结构性局限
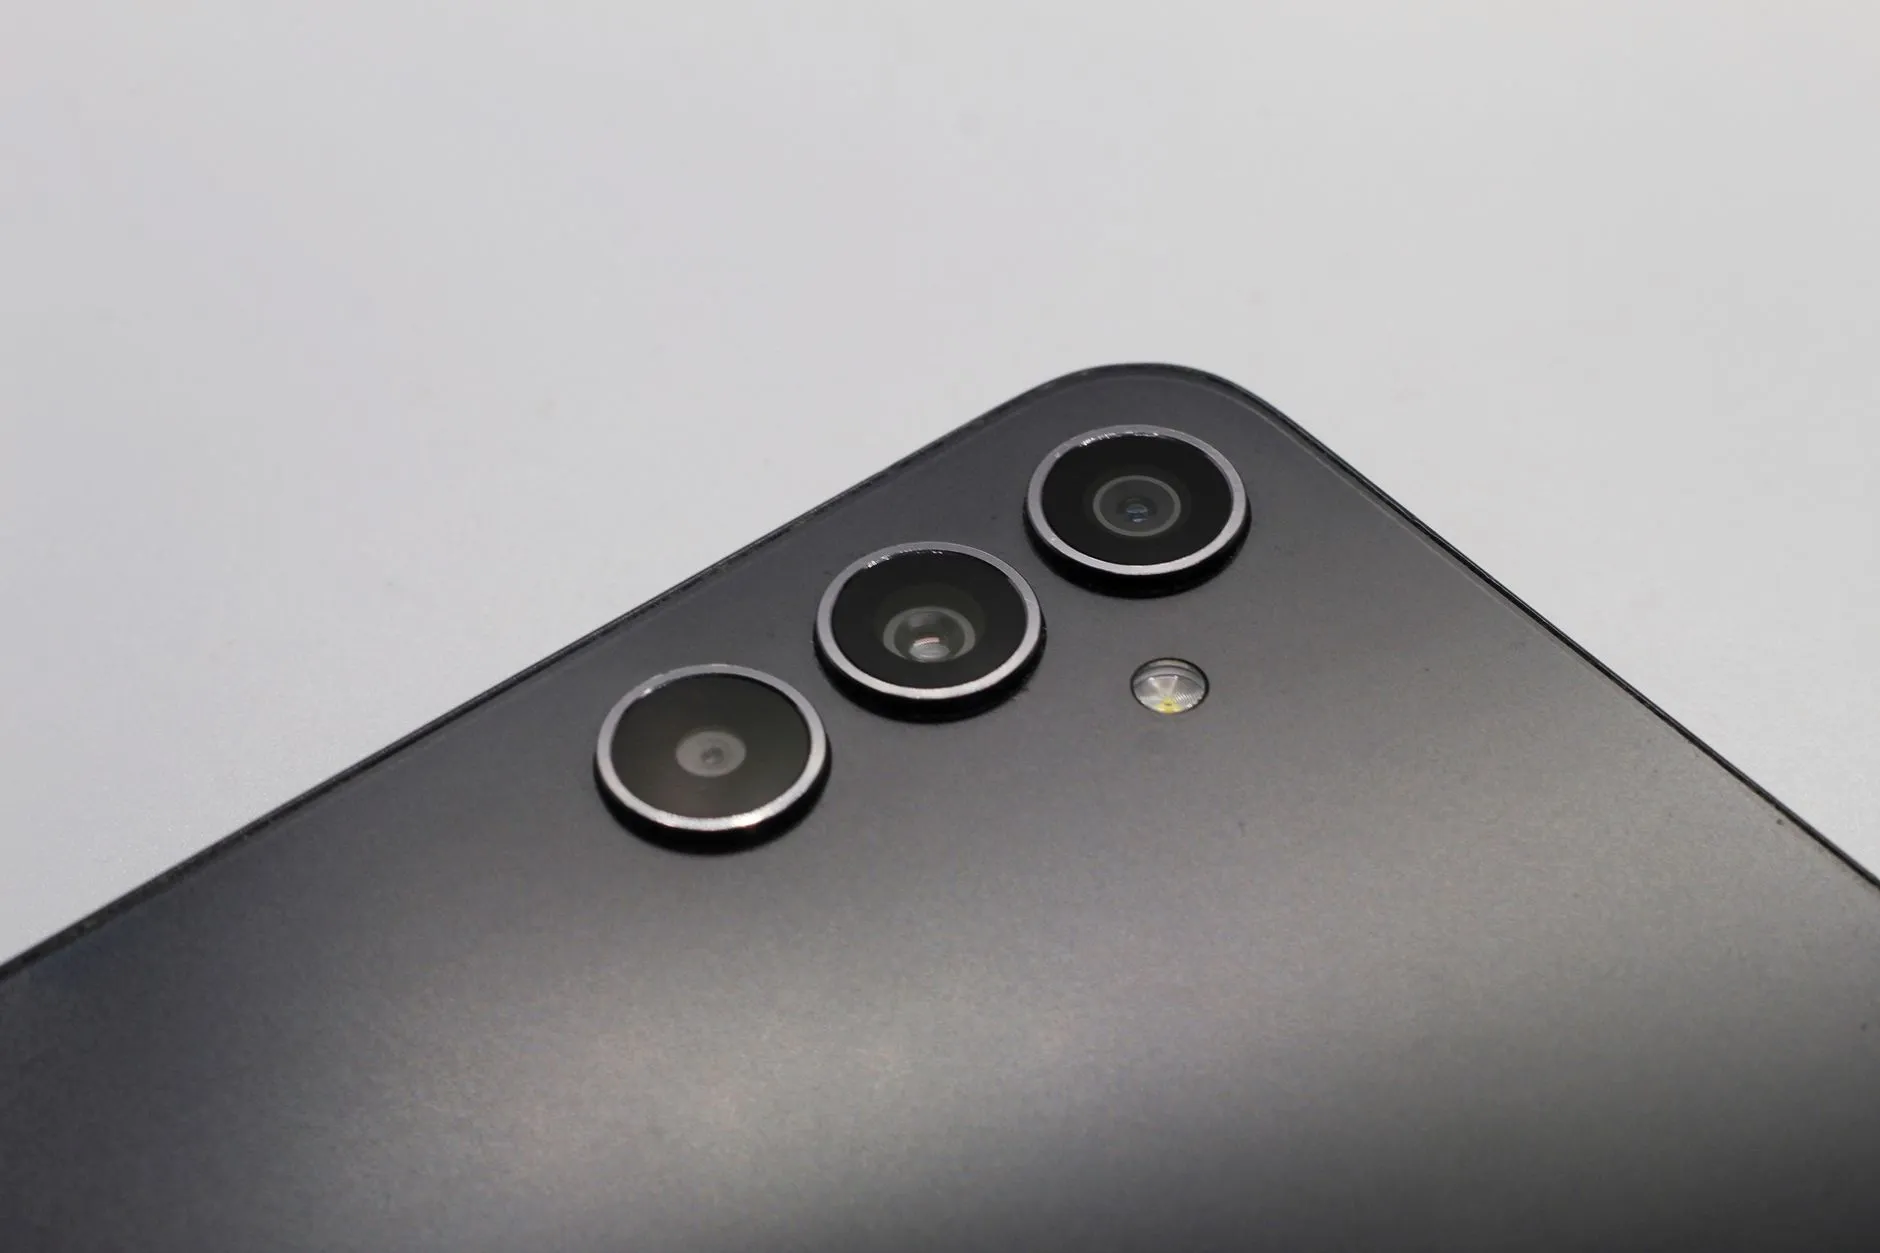
初代镜头膜本质上是一圈带背胶的环形PET或薄型钢化玻璃,仅覆盖摄像头金属Deco的外沿。其工艺逻辑简单——用0.15mm左右的厚度做物理缓冲,防止镜头玻璃直接接触桌面。问题在于,环形膜无法封住镜片与金属环之间的微缝,灰尘和液体仍可渗入。更关键的是,当手机壳的镜头开孔公差偏大时,环形膜与壳体之间会形成台阶差,跌落时应力集中反而容易导致膜体翘边。这一阶段的产品良率虽高,但用户复购率普遍偏低。
全包覆盖的技术跃迁:从平面贴合到3D曲面成型
全包镜头膜的核心突破在于将覆盖面积从环形扩展到整个摄像头模组区域,包括镜片表面。这要求膜体在0.33mm以内的总厚度下实现三个技术指标:透光率≥92%、曲面贴合无气泡、边缘与手机壳镜头孔壁间隙≤0.1mm。
当前主流工艺路线分为两种:
- 热弯成型+OCA光学胶全贴合:将化学强化玻璃加热至软化点附近,通过模具热压出与模组匹配的3D曲面,再以OCA胶与镜片全贴合。优势是曲面精度高,缺点是热弯环节良率约85%,成本偏高。
- CNC精雕+点胶围坝:以平板玻璃为基材,CNC雕刻出避让闪光灯与麦克风的异形孔位,边缘通过精密点胶形成围坝结构。该路线设备投入低,适合中小批量多SKU生产,但对点胶轨迹的重复精度要求极高。
贴合工艺中的关键控制点
无论哪条路线,贴合环节的洁净度控制都是良率分水岭。镜片表面的微尘粒径超过50μm即会产生可见气泡,因此百级无尘车间与静电消除是标配。另一个容易被忽视的细节是钢化膜与镜头膜在整机装配中的干涉——当用户同时使用全包钢化膜和全包镜头膜时,两者在摄像头模组边缘的堆叠厚度可能顶起手机壳,导致壳体卡扣无法完全闭合。成熟的方案是在镜头膜外沿做0.05mm的阶梯减薄。
常见问题与选型参考
消费者在实际使用中反馈较多的问题集中在两方面:一是全包镜头膜在强光下是否影响成像,实测数据显示优质AR镀层可将反射率控制在1%以下,对日常拍摄影响可忽略;二是镜头膜与指环扣、手机挂绳等配件的兼容性——指环扣粘贴位置若靠近摄像头模组,其厚度叠加可能使镜头膜边缘受力翘起,建议指环扣中心点距模组边缘至少保留8mm。挂绳孔位设计在机身底部时则无此顾虑。
从行业趋势看,镜头膜的下一步演进方向是与手机壳一体化成型,即在壳体注塑阶段直接嵌入光学级透明PC片,省去独立贴膜环节。目前已有模厂在小批量验证该方案,良率爬坡仍是主要瓶颈。