镜头膜贴合工艺演进:从光学镀膜到全贴合技术解析
日期:2026-10-25 标签:手机壳,钢化膜,镜头膜,手机挂绳,指环扣
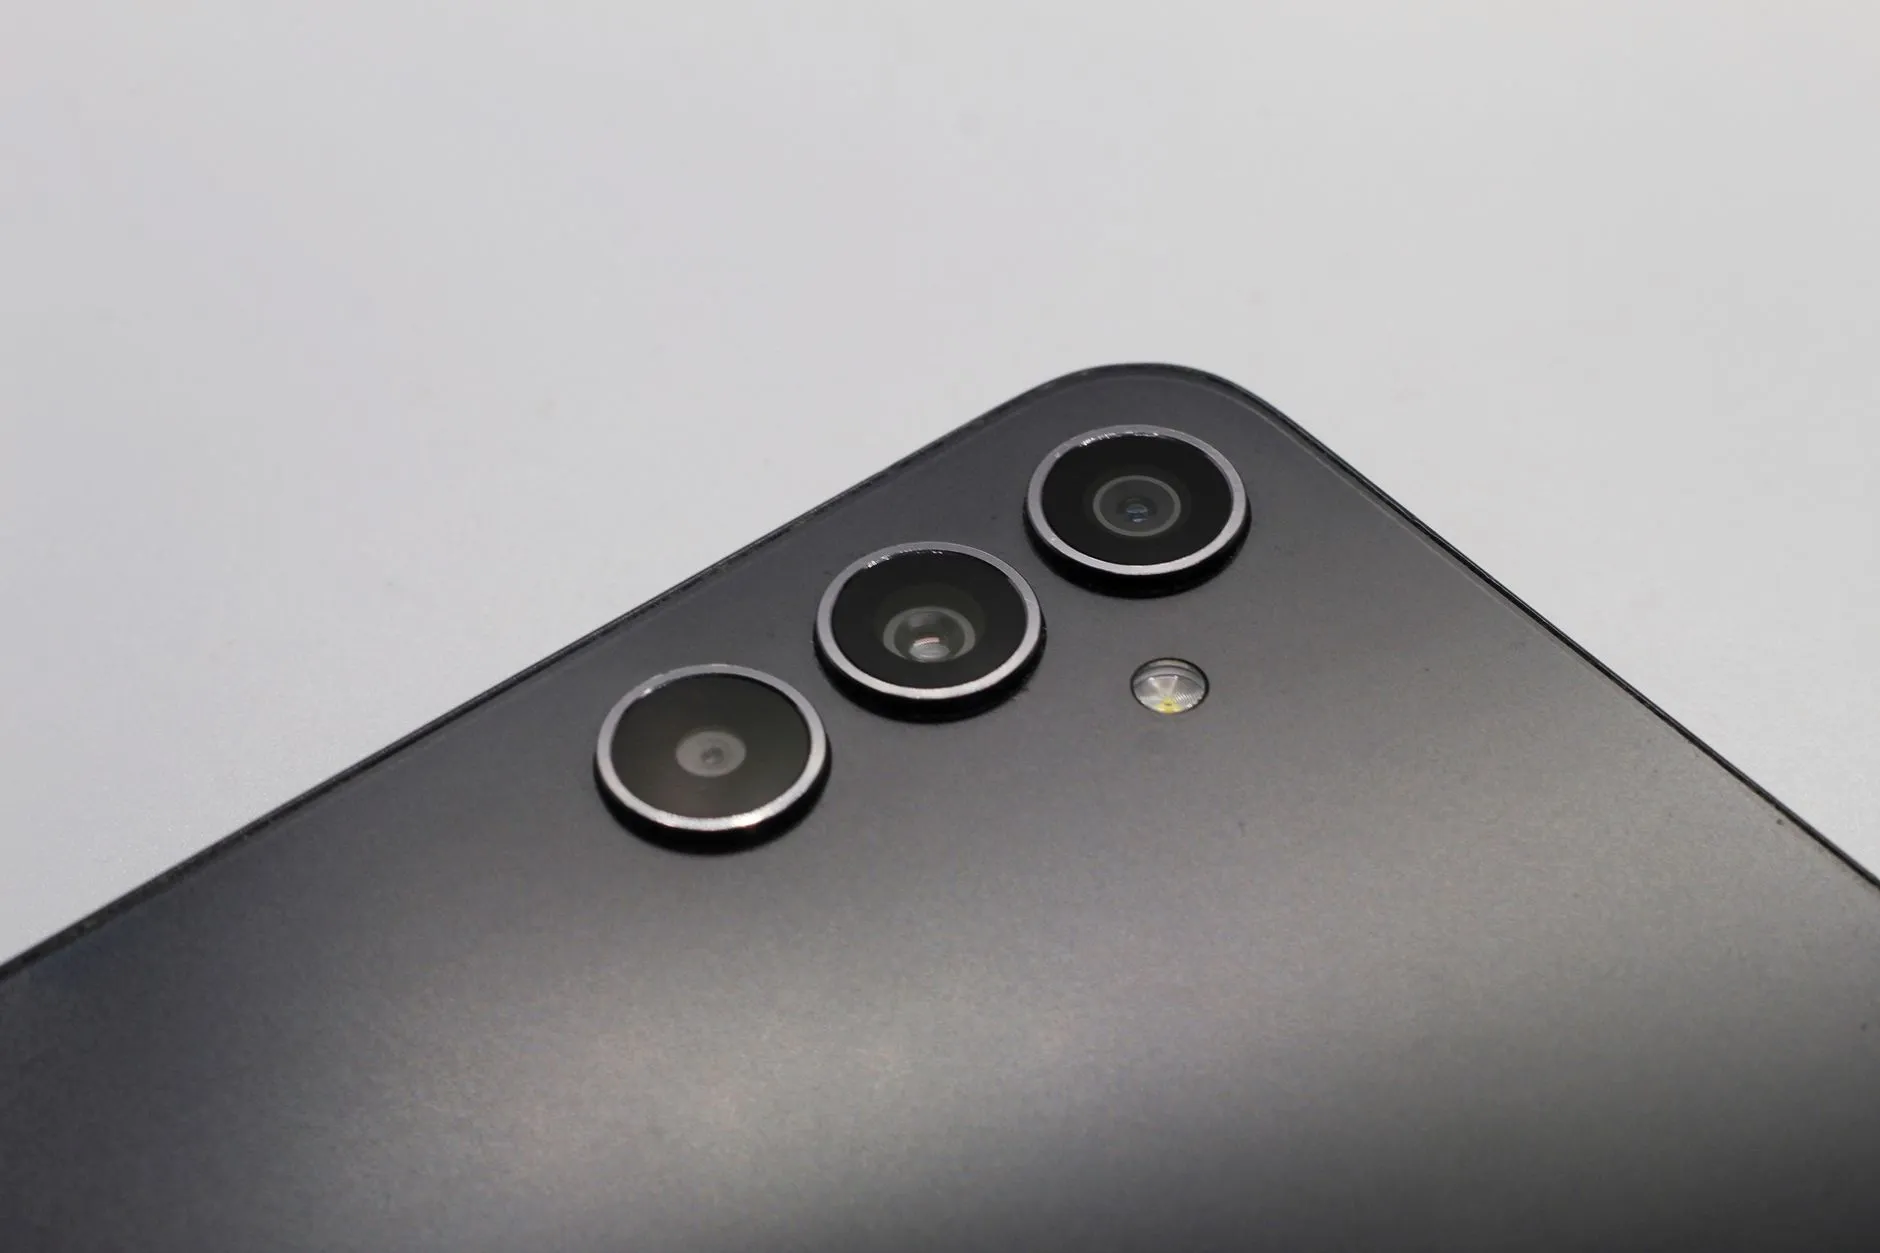
过去两年,手机后置镜头模组的凸起高度从1.2mm一路涨到接近2.5mm,镜头保护方案随之从"贴一张PET膜"进化到"装一片带金属环的镜头膜"。但很多消费者发现,买了标称"全贴合"的产品,拍夜景依然出现眩光、鬼影,甚至对焦变慢。问题往往不出在膜本身,而在于贴合工艺与光学设计的匹配度。
镀膜时代:AR减反是核心,但解决不了间隙
早期镜头膜以光学镀膜为主,在玻璃基材上蒸镀多层AR(抗反射)膜,把单面反射率从4%压到1%以下。这类工艺的难点在于膜层厚度均匀性——偏差超过5nm,透过率曲线就会偏移。但镀膜只优化了膜本身的光学性能,膜与镜头之间那层空气间隙依然存在。空气与玻璃的折射率差异(约1.0 vs 1.5)会在强光源下产生二次反射,这就是夜间路灯出现鬼影的物理根源。
全贴合技术:用OCA胶消灭空气层
全贴合的逻辑很直接:用光学透明胶(OCA)填满膜与镜头之间的空隙,让折射率从1.0过渡到接近1.5,消除界面反射。工艺上分两步走——先模切OCA胶层,再通过真空贴合排除气泡。关键参数是胶层厚度(通常50-100μm)和固化后的透光率(需≥99%)。厚度太薄填不满间隙,太厚则影响镜头模组的最近对焦距离。
- 透光率:优质OCA胶固化后可达99.5%以上,劣质胶半年后黄变,透光率跌至95%以下
- 排气工艺:真空贴合气泡残留率需控制在0.1%以下,否则气泡本身成为散射源
- 硬度匹配:胶层硬度需低于钢化膜基材,避免应力传导导致镜头模组位移
结构设计的隐性成本
全贴合镜头膜通常集成金属保护环,环体与手机壳开孔的公差配合常被忽略。环体外径比开孔大0.3mm,装壳时就会顶起膜体边缘,形成微米级翘边——肉眼看不见,但光线从翘边处斜入射时会产生杂散光。同理,搭配指环扣或手机挂绳使用时,挂绳卡扣若压在镜头膜边缘,长期应力会导致OCA胶层蠕变。
从工艺演进看,镀膜解决的是"膜自身反射",全贴合解决的是"界面反射",两者叠加才是完整方案。采购时建议关注三点:OCA胶的供应商牌号(三菱或日东的胶系更稳定)、金属环与主流手机壳开孔的兼容性测试报告、以及是否提供贴合后的MTF(调制传递函数)实测数据——这比"高清透光"之类的宣传语可靠得多。